江苏省南通市如皋市搬经镇易达路6号 19905133972 vip@ntpentu.com
江苏省南通市如皋市搬经镇易达路6号 19905133972 vip@ntpentu.com
 发布时间:2026-08-25
 点击次数:25
聚氨酯驱动轮以金属轮毂(钢芯、铁芯、铝芯)为基体,搭配浇注型聚氨酯弹性体包胶成型,整套工序分为金属基材预处理、聚氨酯原料调配、浇注成型、高温硫化固化、精密机加工、成品检测六大核心环节,全流程标准化管控,彻底杜绝脱胶、起皮、开裂、偏心磨损等行业通病。
一、金属轮毂基材加工与预处理(粘合牢固核心工序)
1. 基材精加工:根据图纸数控车削、铣削加工钢 / 铁 / 铝轮毂,保证轮芯外径、台阶尺寸、同心度公差达标,去除毛刺、氧化层;重载 AGV 驱动轮轮毂会增加加厚法兰、加强筋结构,提升承载强度。
2. 喷砂粗化处理:采用高压喷砂打磨轮芯外包胶接触面,形成均匀粗糙纹理,增大聚氨酯与金属基材的贴合接触面积,从根源防止包胶层脱落。
3. 脱脂除污清洗:高温超声波清洗 + 溶剂擦拭,清除轮毂表面油污、粉尘、锈蚀杂质,油污残留会直接造成分层脱胶。
4. 底涂粘合剂喷涂:在粗化金属表面均匀涂刷专用聚氨酯粘接底漆,自然晾干后备用,搭建金属与聚氨酯弹性体的中间粘合层。
二、聚氨酯原料配比与恒温预聚制备
依据驱动轮工况需求定制聚氨酯配方(高耐磨型、高承载型、低噪音无痕型、耐酸碱矿用型),精准计量异氰酸酯预聚体、多元醇、催化剂、抗老化助剂、耐磨填料。原料分别投入恒温反应罐加热控温,去除原料内部气泡与水分,水分会导致成品内部气孔、发泡开裂;严格控制料温、粘度、反应时间,保障成品硬度、耐磨系数、撕裂强度统一稳定。
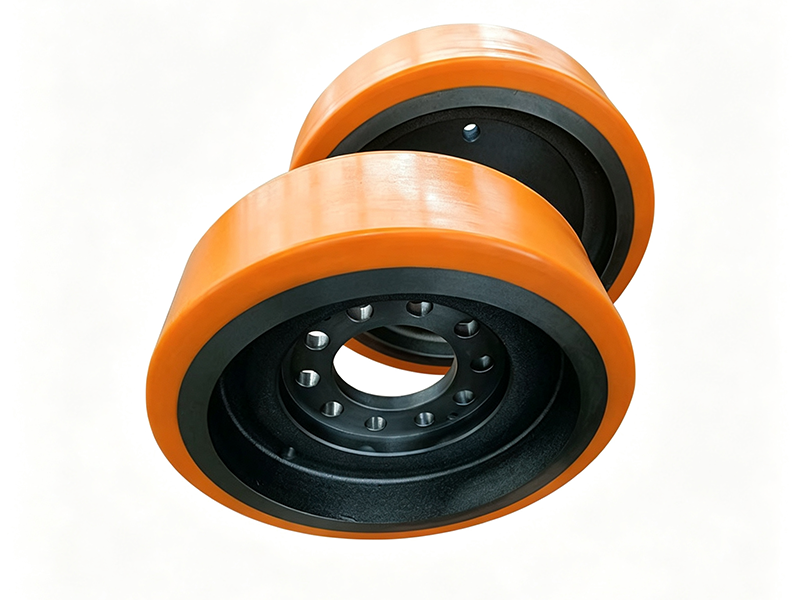
三、模具装配与液态聚氨酯浇注成型
1. 模具预装:将处理完成的金属轮芯固定在专用密封模具内部,校准同心定位,锁模紧固防止浇注溢料、偏心。
2. 真空浇注:采用真空浇注设备混合两组分聚氨酯原料,真空环境下消除混合料气泡,匀速注入模具型腔;依靠液态聚氨酯自流平完整包裹轮毂外包胶区域,无空隙、缺料缺陷。
3. 常温初固化:模具静置恒温车间完成初步凝胶定型,聚氨酯原料逐步发生交联反应,形成固态弹性胶层。
四、高温恒温硫化固化(决定聚氨酯物理性能关键步骤)
将带模具半成品送入恒温硫化烘箱分段控温烘烤,通过阶梯式升温、恒温保温、缓慢降温完整交联固化。充分硫化后的聚氨酯包胶层具备稳定硬度、耐磨、抗撕裂、抗压性能;硫化时间、温度把控不到位会出现胶层发软、易磨损、长期使用变形等质量缺陷。固化完成后开模脱模,得到粗胚聚氨酯驱动轮。
五、精密数控机加工修整成型
脱模粗胚仍存在浇口余量、表面凹凸、尺寸偏差,进入数控车床精加工工序:
1. 车削外圆:按客户图纸精准控制轮子外径、胶层厚度,保证整轮圆度,运行无抖动;
2. 加工轮面纹路:按需加工光面、花纹防滑面、槽型摩擦面(AGV 轮防滑纹路、单轨吊摩擦轮齿槽);
3. 端面修平、去边角毛刺,保证轮体两侧平整,装配后贴合设备轴承无间隙。
六、全项性能检测、入库包装
每批次成品执行标准化出厂检测,检测项目包含:同心度跳动检测、聚氨酯硬度测试、粘合剥离强度测试、耐磨损耗测试、抗压形变测试、外观缺陷筛查(气孔、裂纹、脱胶、色差)。检测合格后清洁表面,防锈处理金属轮毂轴孔,独立防护包装入库,可直接配套各类 AGV、单轨吊、重载转运设备装机使用。
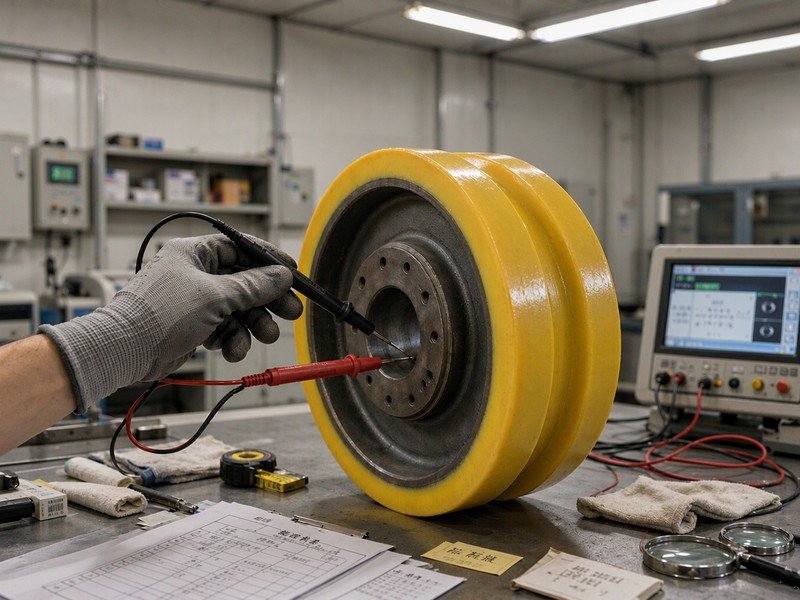
喷砂热粘接聚氨酯单轨吊轮采用喷砂增糙加热固化工艺,胶粘剂添加导电炭黑与阻燃剂实现防静电阻燃,通过MA防爆认证,适用于井下瓦斯环境,粘接强度高且均匀,实测表面电阻低、胶面摩擦系数高、内生热低,重载爬坡不打滑、连续运行不烧轮。
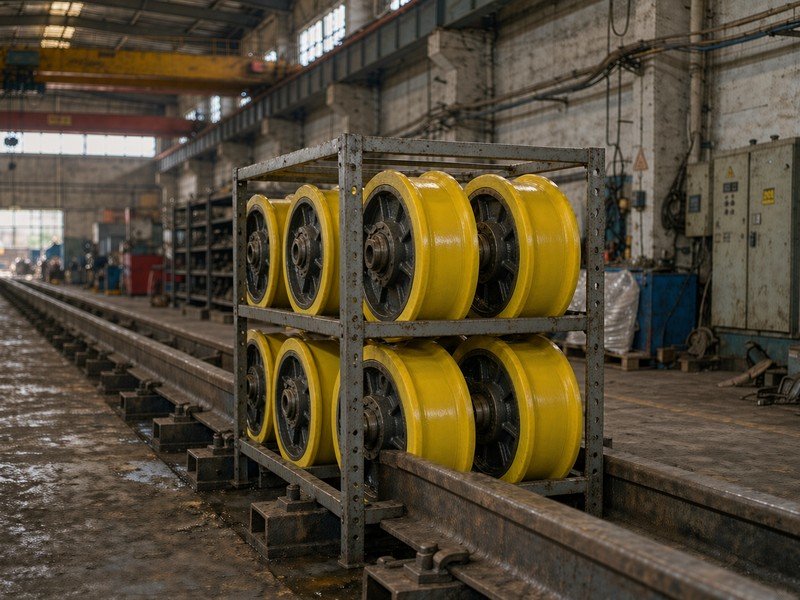
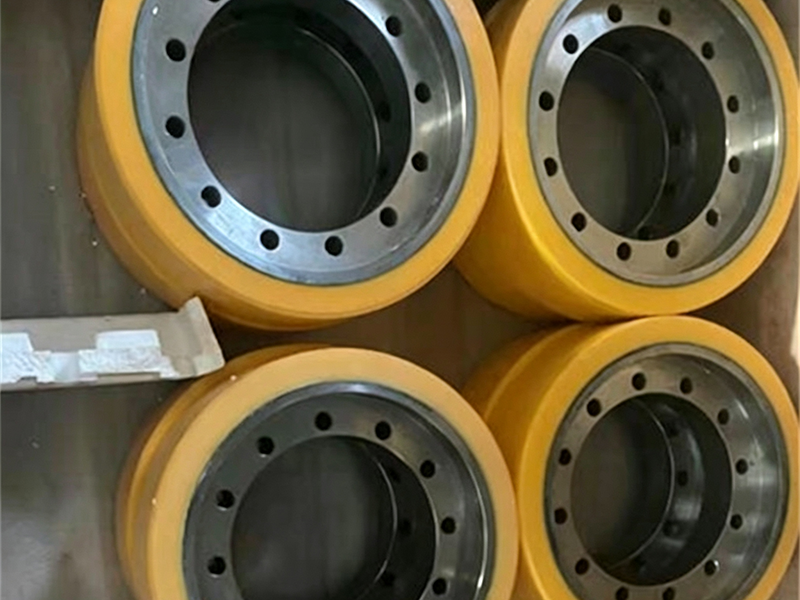
矿用聚氨酯包胶单轨吊驱动轮,采用铸钢轮毂搭配黄色聚氨酯外层。依靠包胶层与工字钢轨道摩擦传动,具备耐磨、抗撕裂、防滑的特点,适配煤矿井下单轨吊机车,用于物料与设备输送,成品可在工厂轨道台架开展性能检验。
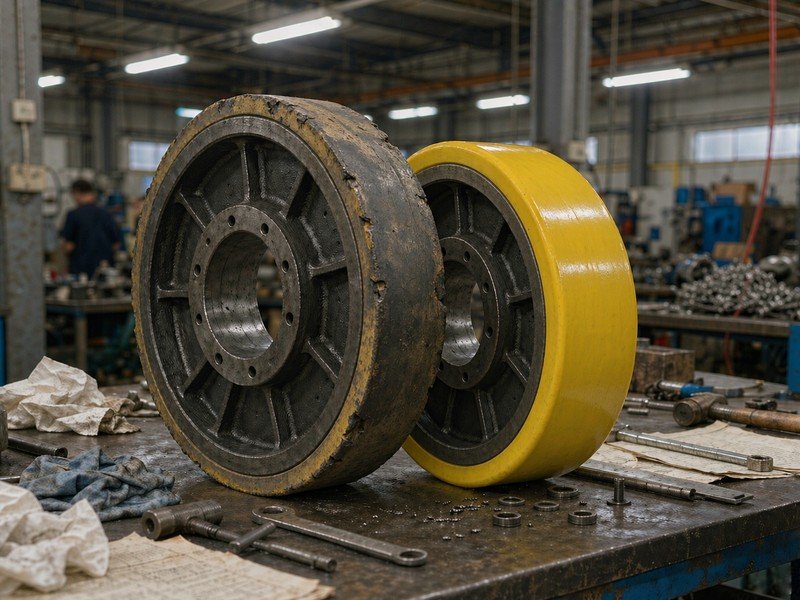
重载包胶轮翻新是针对轮芯完好的旧包胶轮推出的再制造服务。以喷砂浇注工艺对旧轮重新成型:剥离磨损旧胶后,对钢芯、铁芯或铝芯喷砂除锈、涂覆专用粘接层,再用NDI高性能聚氨酯一体浇注,经高温硫化与精加工全检,翻新后性能与新轮一致。
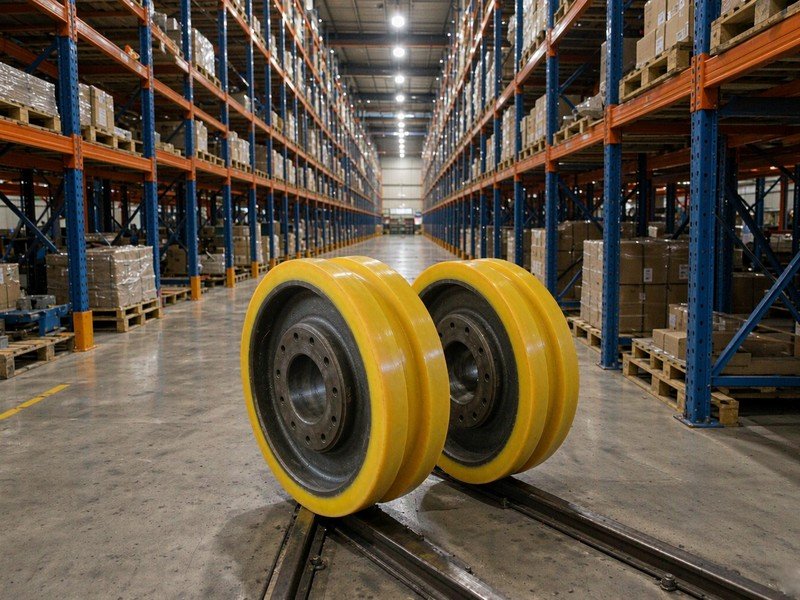
堆垛机每天高速往复数百趟、频繁启停,而整机持续与地面接触的部件就是行走轮。上海全仕祥面向自动化立体仓库、堆垛机主机厂与集成商,提供堆垛机重载包胶轮定制:NDI聚氨酯胶层、一体浇注成型、喷砂热粘接不脱层,耐磨性能达普通橡胶轮3~5倍。
上海全仕祥聚氨酯专注于重型聚氨酯包胶轮、单轨吊驱动轮、游乐设施包胶轮、堆垛机包胶轮、辊轮、聚氨酯块板等产品,可根据客户要求提供TDI/NDI/MDI/PPDI等原材料的定制服务.
版权所有 Copyright © 2026全仕祥(上海)智能科技有限公司网站备案号:沪ICP备2026033227号-1
 公安备案号:苏公网安备32068202000862号