 产品简介
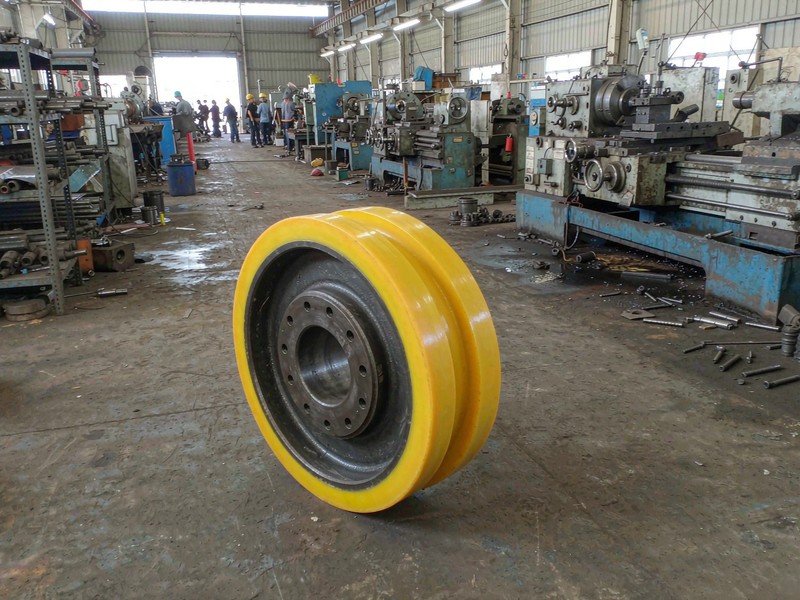
矿用单轨吊驱动轮的市场需求与技术挑战
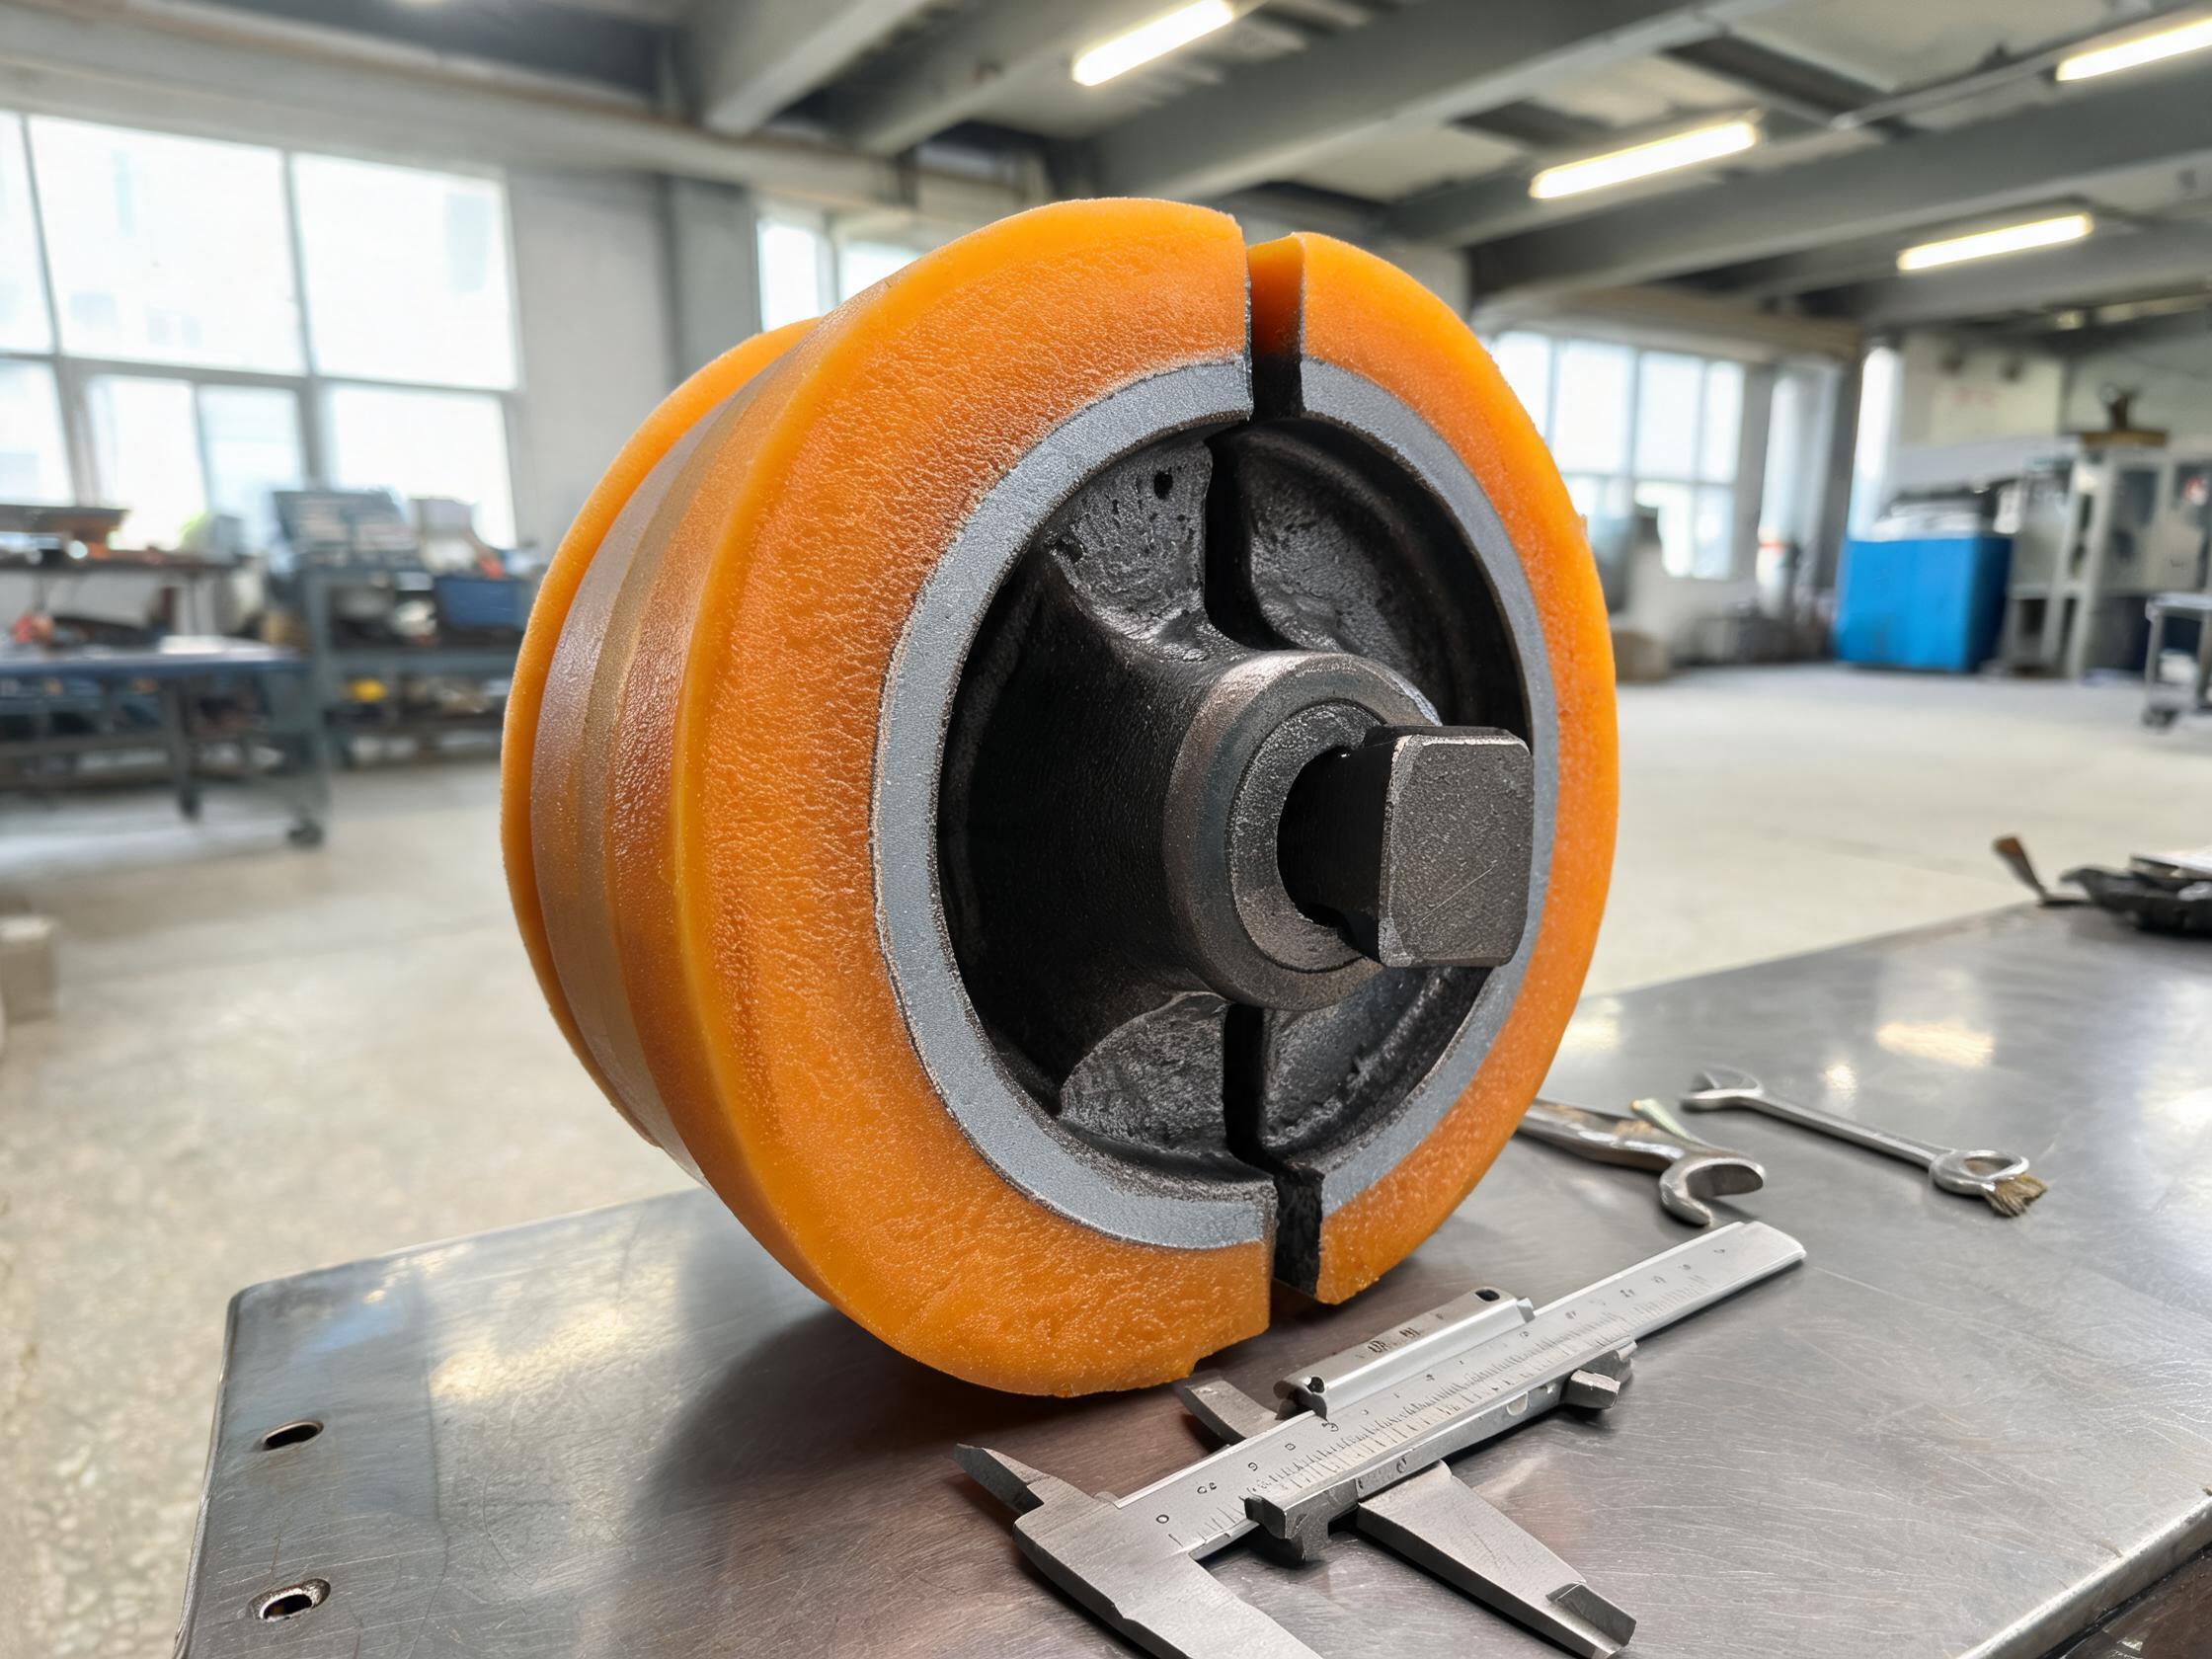
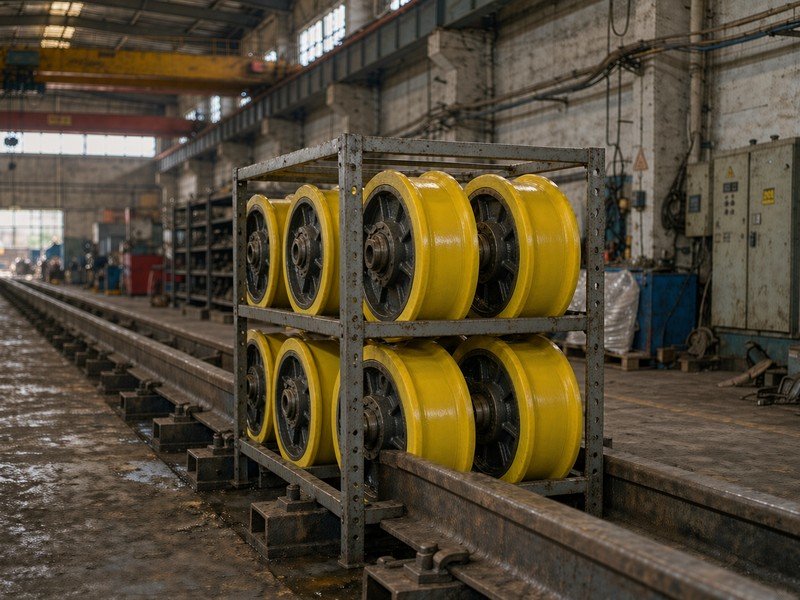
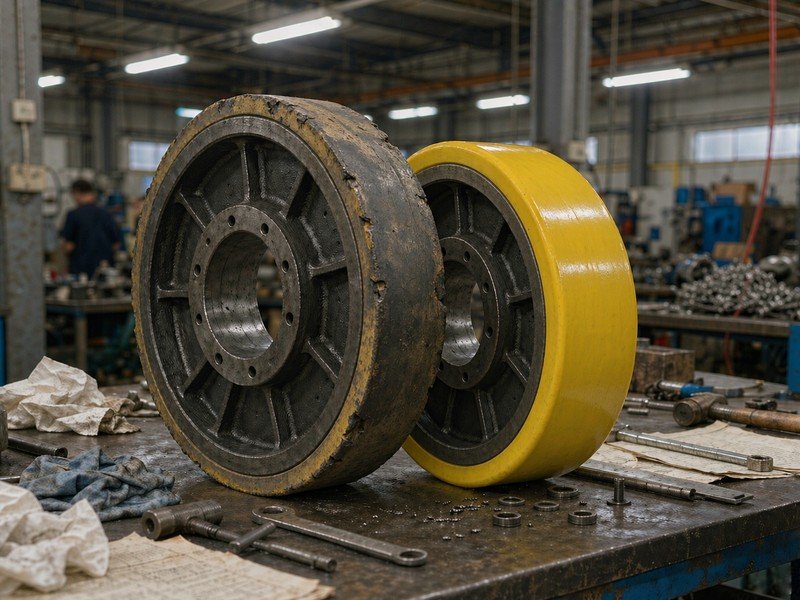
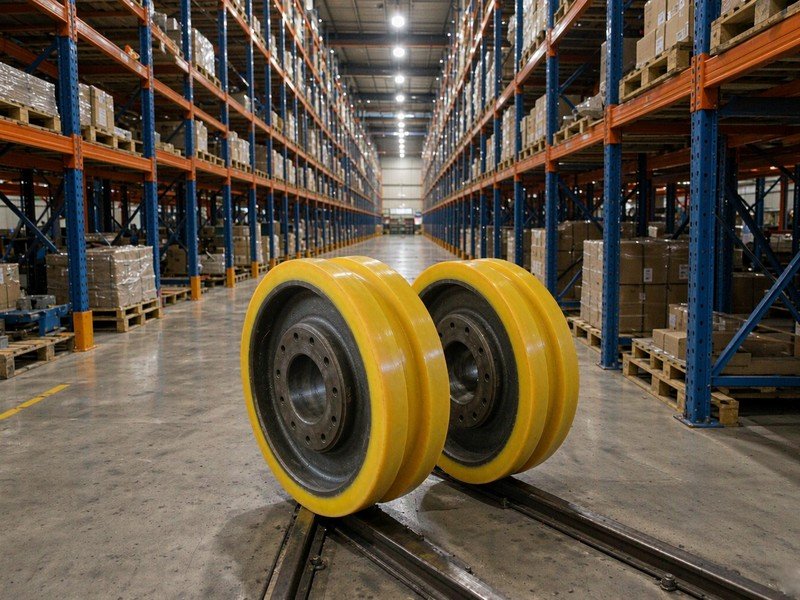
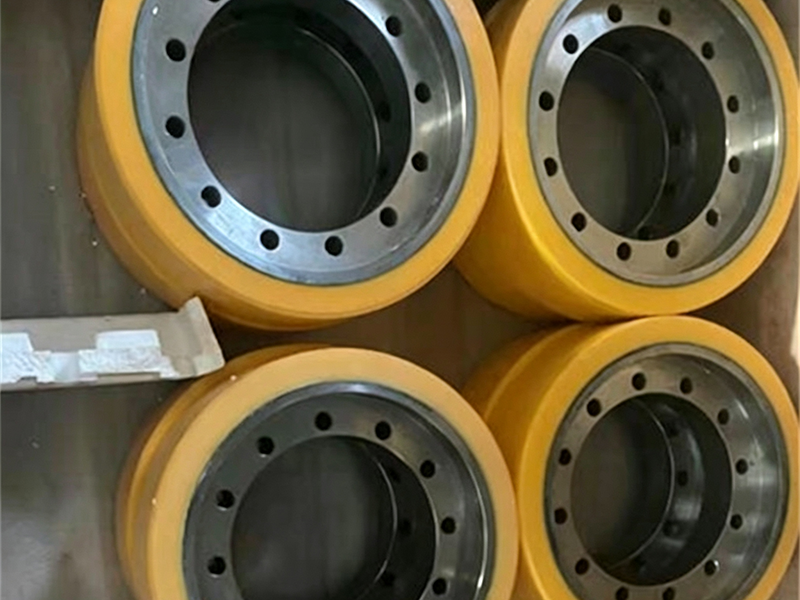
单轨吊驱动轮是煤矿井下单轨吊运输系统的核心传动部件,其功能是将柴油机、电动机或气动马达的动力,转化为与工字钢轨道之间的摩擦力,从而驱动机车沿悬空轨道平稳前进、爬坡或制动。依靠聚氨酯胎面与钢轨之间产生的粘着牵引力实现行走功能。可现实却让人头疼——不少矿井反馈,普通驱动轮用不上几个月就出现包胶脱落、轮芯磨损,甚至整体报废。问题究竟出在哪?
NDI聚氨酯材料特性及其在驱动轮中的应用优势
NDI(二环己基甲烷二异氰酸酯)聚氨酯弹性体是目前矿用单轨吊驱动轮领域的高端材料选择,其分子结构均一、交联密度可控,具备较低的内生热与优异的抗撕裂性能 。主要性能参数:
| 性能指标 | 参数范围 |
|---|---|
| 耐磨性 | 天然橡胶的3~5倍,磨损率约0.02mm/千小时 |
| 抗撕裂强度 | ≥35kN/m,部分可达100N/mm以上 |
| 硬度范围 | 邵氏A 80~95A,常规为95A |
| 工作温度 | -30℃~+130℃,连续工作可达80℃ |
| 单轮承载能力 | 数吨至40吨 |
| 摩擦系数 | 0.35~0.45,干态可达0.8以上 |
| 阻燃等级 | V-0级,离火焰自熄时间<10s |
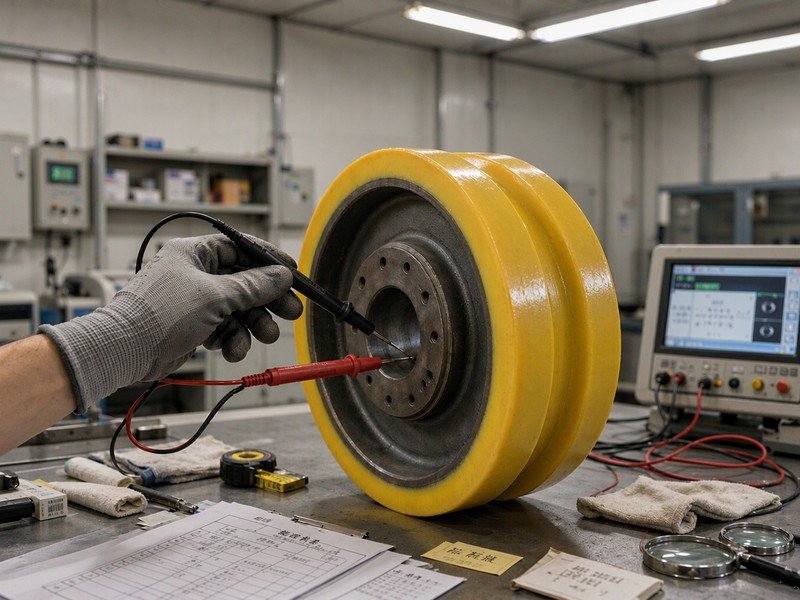
| 表面电阻率 | 10⁴~10⁹Ω,满足防静电要求 |
NDI聚氨酯在-10℃~120℃范围内,其机械性能、拉伸、磨耗、硬度、剪切、压缩等性能离散型极小,损耗因子非常稳定。采用NDI材料的驱动轮,使用寿命比普通橡胶轮提升2倍以上,比常规MDI聚氨酯轮提升30%以上。
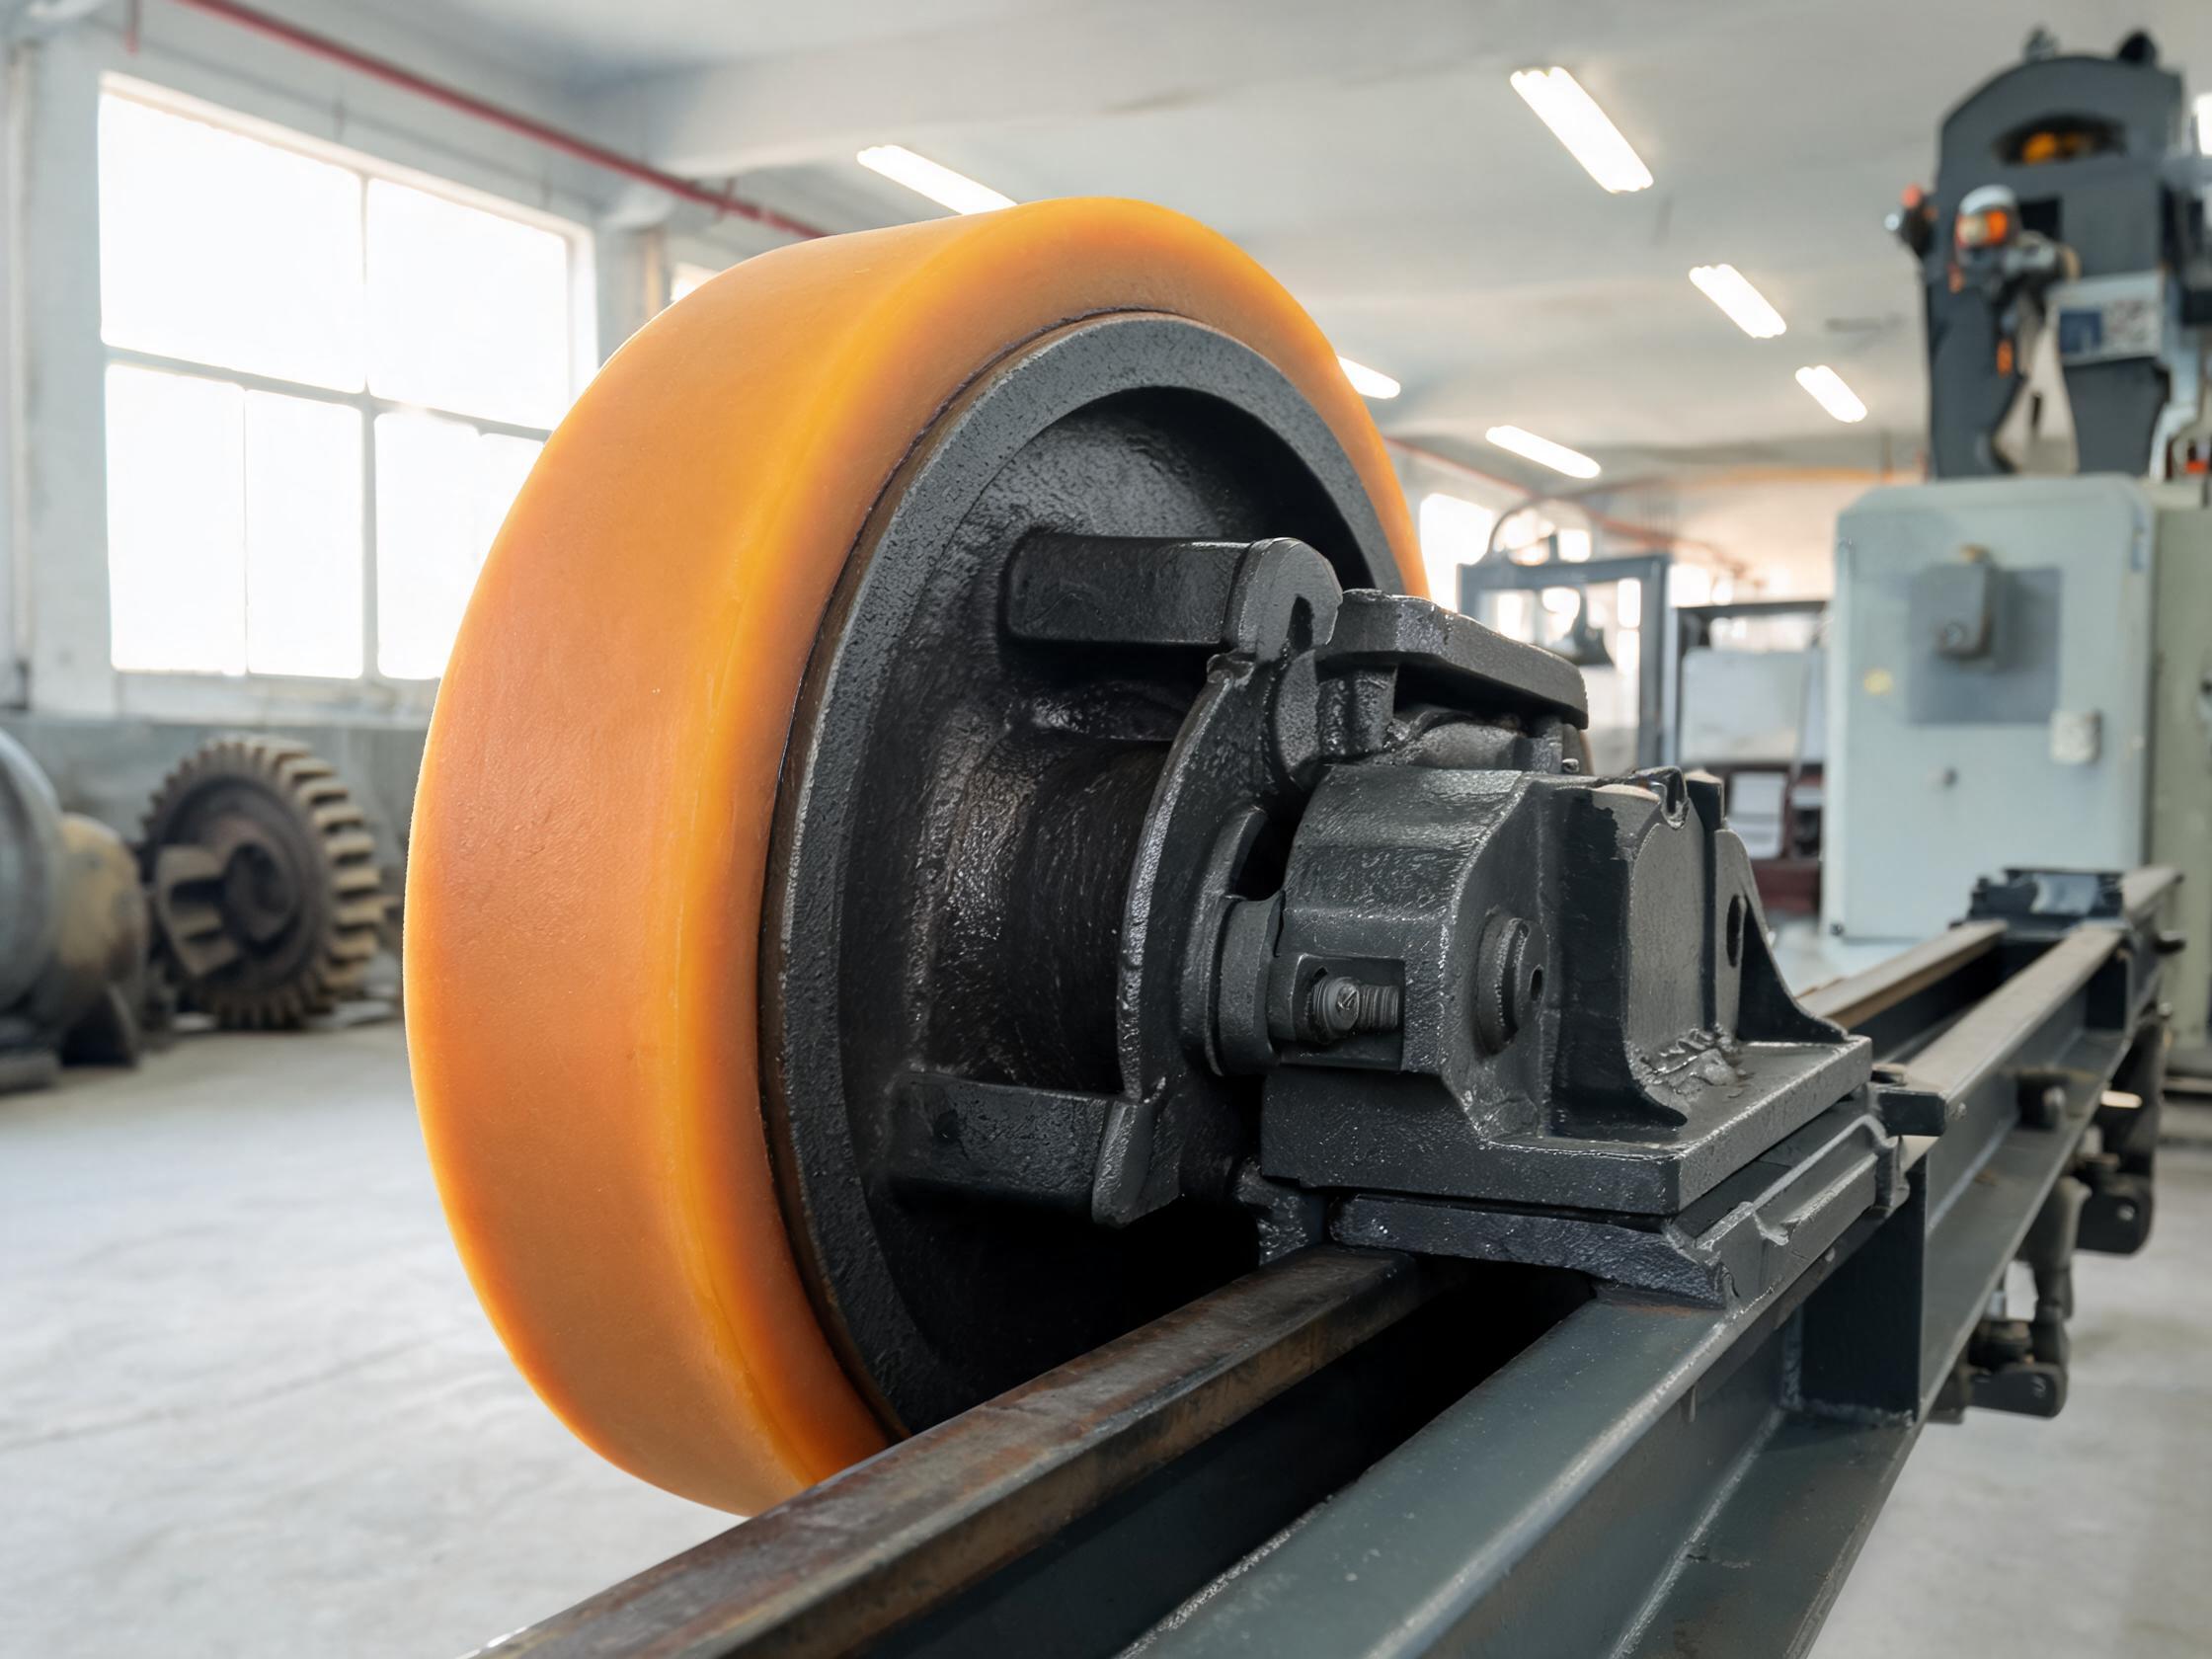
铸钢轮芯与喷砂浇注包胶工艺:确保不脱层的关键
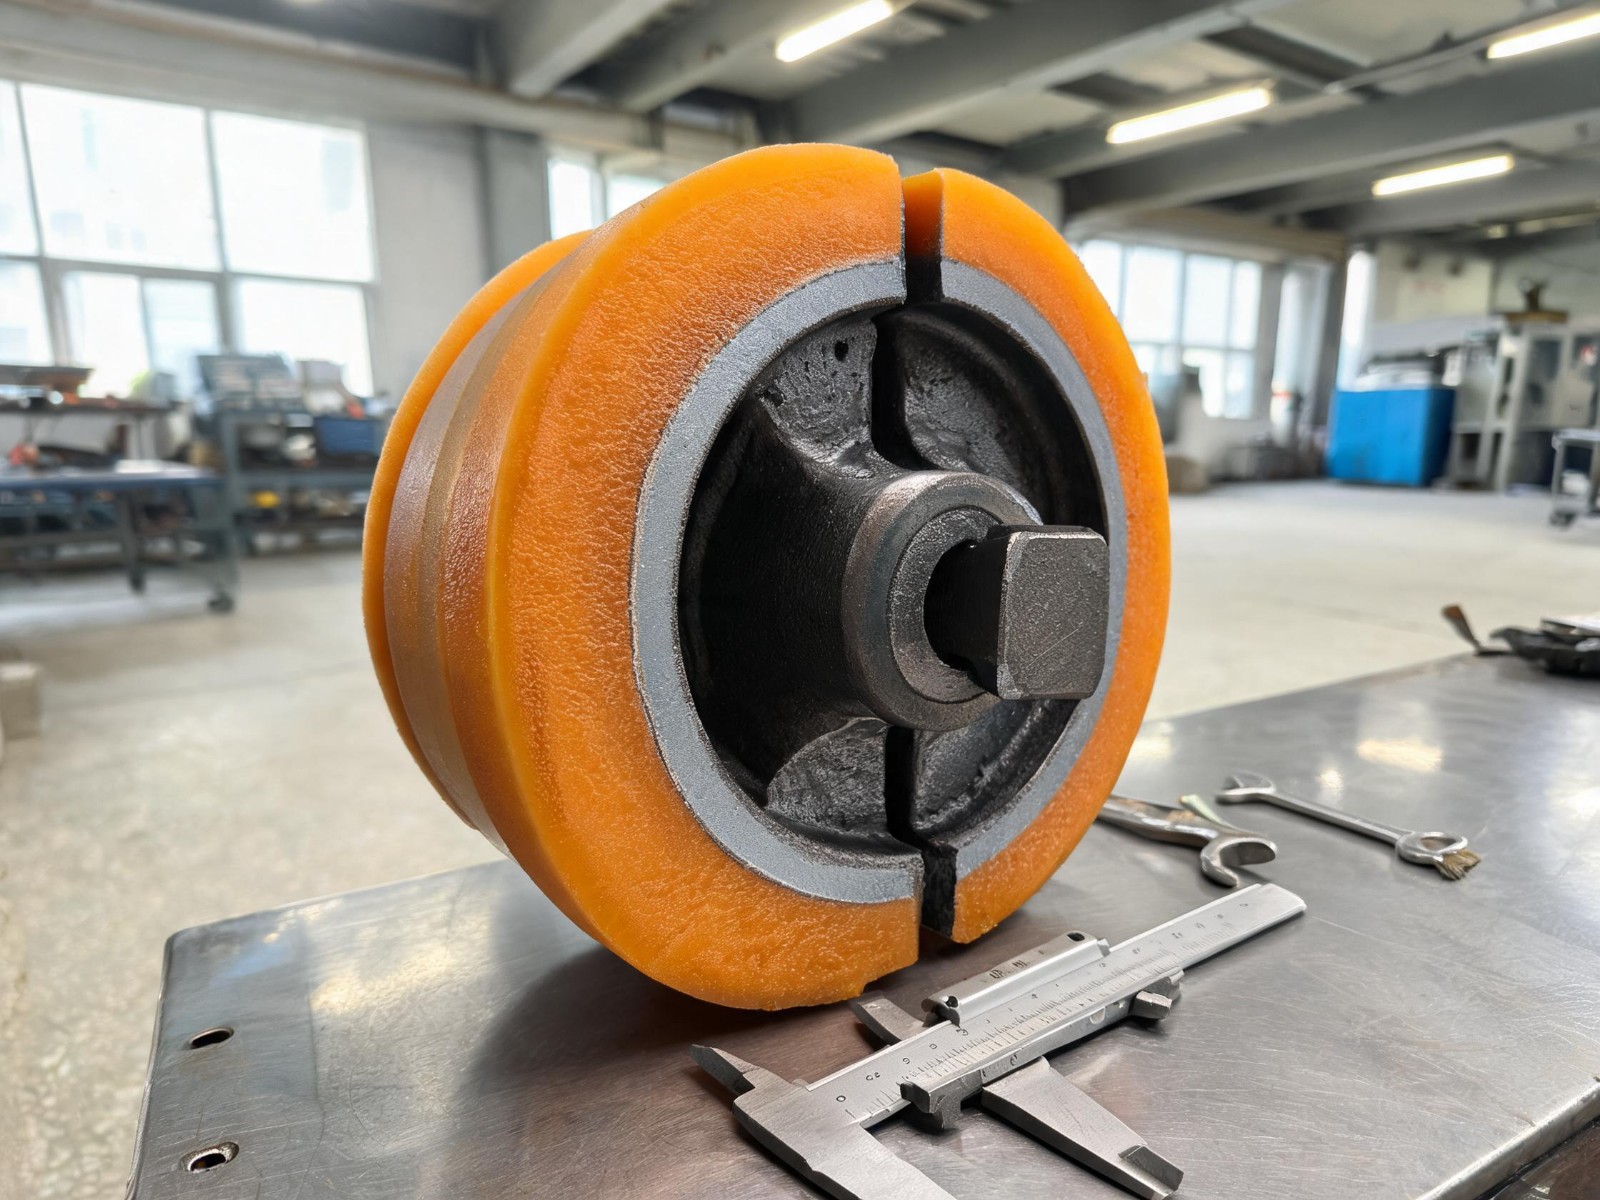
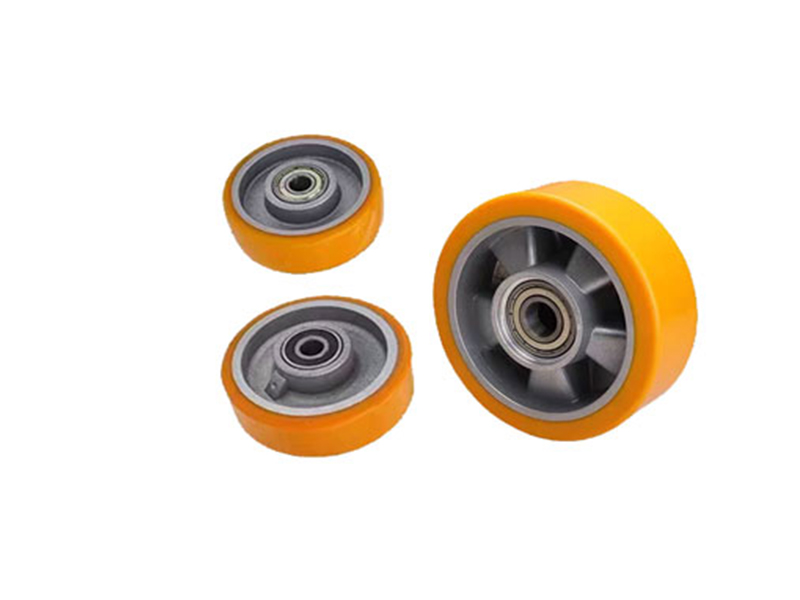
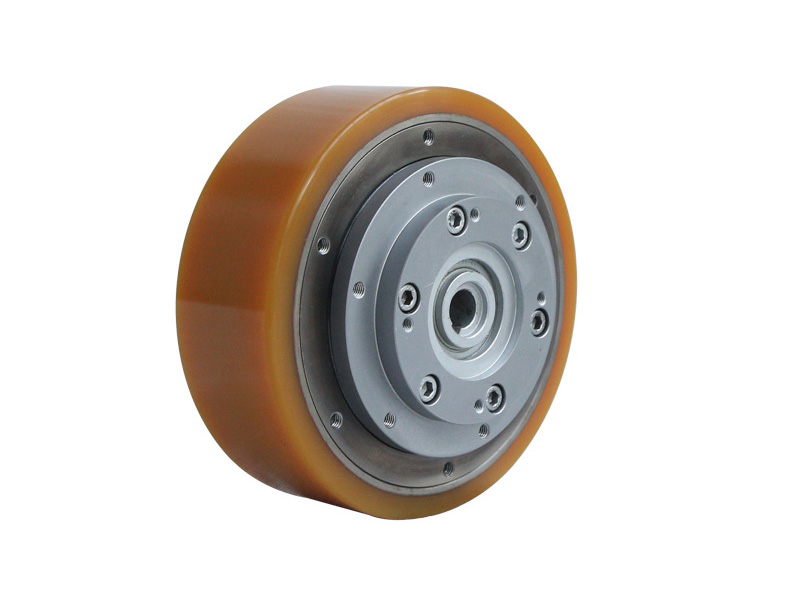
1. 轮芯(金属基体)
轮芯是驱动轮的承载主体,主流采用ZG35CrMo铸钢或42CrMo合金钢锻造,经调质热处理后抗拉强度≥800MPa,屈服强度≥600MPa,能够承受矿山井下高载荷、高冲击的恶劣工况。轮芯内部加工有轴承安装孔、衬套座等精密结构,轮缘精密加工后径向跳动误差可控制在0.5mm以内,确保轴承定位精度和运转稳定性。
2. 粘接过渡层
针对聚氨酯包胶轮行业普遍存在的粘接不牢、脱胶分层痛点,本厂采用全流程精细化粘接工艺体系:轮芯经自动化喷砂工艺均匀清理氧化层与油污,搭配精准高温预热工艺消除金属内应力,提升粘接基底附着力。采用专用高性能粘接体系,严格执行均匀涂胶、恒温固化标准,包胶层与轮芯的剥离强度≥1700N,远高于行业平均水平。
3. 聚氨酯包胶层(胎面)
胎面采用NDI聚氨酯弹性体通过浇注工艺与轮芯结合成型,在精密模具中完成浇注与固化,温度偏差控制在±2℃以内,湿度偏差不超过±3%,确保材料发挥最佳性能。胎面轮廓精准匹配I140E、I155等主流工字钢轨道型号,与轨道腹板接触面积大,提供稳定的摩擦牵引力。
4. 密封与导电系统
轴承外部设置双唇结构的聚氨酯弹性体密封圈,双唇之间填充润滑油脂,形成可靠的防尘防水密封结构,有效防止井下粉尘、水雾侵入轴承内部。部分高端产品在聚氨酯胶层中嵌入导电网络,使胶轮表面具备持续稳定的防静电能力,满足矿用防爆刚性要求。
工字钢轨道井下运输工况对驱动轮的性能要求
1.超高耐磨性,使用寿命长:耐磨性是天然橡胶的3~5倍,抗撕裂强度高达50kN/m以上,能够承受轨道接缝冲击、矸石掉落砸击等恶劣工况而不发生开裂或变形。
2.重载承载,适应恶劣工况:单轮承载能力可达数吨至40吨,满足液压支架、大型电机等重型设备运输需求。
3.阻燃抗静电,井下安全可靠:通过特殊配方处理,驱动轮达到V-0级阻燃标准,明火接触下30秒内自熄且无滴落物。表面电阻率控制在10⁴~10⁹Ω范围内,摩擦不易产生火花,符合国家矿用防静电标准。
4.减震低噪,运行平稳:聚氨酯的高回弹特性可吸收轨道不平顺带来的冲击和振动,保护上部结构如起吊梁、连杆等部件。运行噪音可控制在65分贝以下,较橡胶轮降低20~30分贝,显著改善井下作业环境 。
厂家的质量保障体系与选型指南
本厂采用全自动生产工艺,从轮芯处理、涂胶、浇注到后硫化处理,严格按生产标准执行:
轮芯预处理:自动喷砂清理氧化层与油污,高温预热消除金属内应力
底涂涂胶:均匀涂布专用粘接剂,恒温固化处理
浇注成型:精密模具浇注,温控精度±2℃
后硫化处理:提升材料交联度和力学性能
质量检测:100%粘结强度检测,5%数量动力测试,出厂合格率100%
全尺寸检测:成品尺寸精度控制在±0.5mm以内
 上一篇:
 返回列表

 公安备案号:苏公网安备32068202000862号